

Gewinde schneiden: Anleitung, Kernlochtabelle und Werkzeug
Eine Halterung an ein Stahlprofil schrauben, eine ausgerissene Bohrung retten oder eine Gewindestange kürzen und neu anschneiden: Wer Gewinde schneiden kann, ist in der Werkstatt deutlich flexibler. Die Technik ist schnell gelernt. Fehler passieren fast immer an denselben Stellen: falsches Kernloch, schräg angesetzter Gewindebohrer, zu wenig Schmierung. Hier erfährst du Schritt für Schritt, wie du Innen- und Außengewinde von Hand schneidest, wie groß du vorbohrst und welches Werkzeug du brauchst.
Passende Produkte
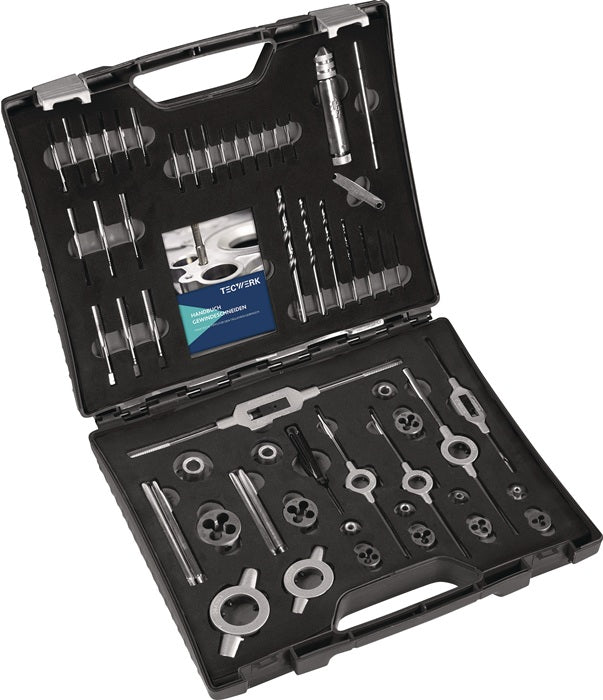
Gewindeschneidzeugsatz M3-M12 52-tlg.HSS Ku.-Koffer TECWERK
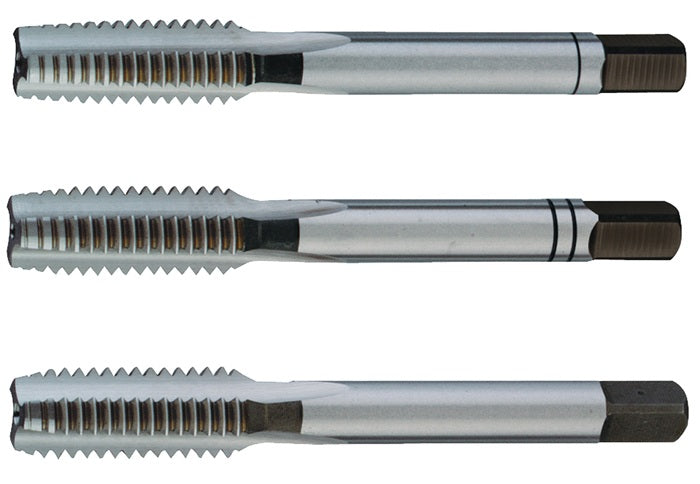
Handgewindebohrer-Satz DIN 352 HSS ISO2 (6H) 3 teilig TECWERK
Welche Werkzeuge werden zum Gewinde schneiden benötigt?
Für ein Innengewinde brauchst du einen Gewindebohrer, für ein Außengewinde ein Schneideisen. Dazu kommen Werkzeuge zum Vorbereiten und Führen:
- Bohrmaschine und Kernlochbohrer: ein HSS-Spiralbohrer im passenden Kernlochdurchmesser, für Edelstahl HSS-Co.
- Kegelsenker 90°: zum Ansenken des Kernlochs, damit der Gewindebohrer sauber anschneidet und kein Grat aufwirft.
- Handgewindebohrer: für metrisches Regelgewinde meist als Satz aus Vor-, Mittel- und Fertigschneider.
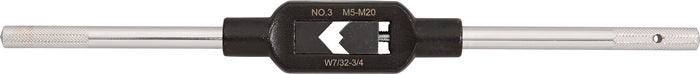
- Windeisen: der verstellbare Halter, mit dem du den Gewindebohrer drehst.
- Schneideisen mit Schneideisenhalter: für Außengewinde an Bolzen und Stangen.
- Schneidöl: schmiert, kühlt und verlängert die Standzeit des Werkzeugs deutlich.
- Körner, Messschieber, Winkel: zum Anreißen, Prüfen und Ausrichten.
Wer öfter Gewinde schneidet, fährt mit einem kompletten Gewindeschneidsatz M3 bis M12 gut. Er enthält Gewindebohrer, Schneideisen, Halter und die passenden Kernlochbohrer in einem Koffer. Einzelwerkzeuge findest du unter Gewindewerkzeuge.
Wie groß muss ich vorbohren?
Das Loch, in das du das Innengewinde schneidest, heißt Kernloch. Es ist kleiner als der Nenndurchmesser, denn der Gewindebohrer braucht Material, aus dem er die Gewindegänge formt. Für metrische Gewinde gilt eine einfache Faustregel: Kernloch = Nenndurchmesser minus Steigung. Ein M8-Regelgewinde hat 1,25 mm Steigung, also bohrst du 8 minus 1,25 gleich 6,75 mm. In der Praxis nimmst du den gerundeten Normbohrer mit 6,8 mm.
Ist das Kernloch zu klein, klemmt der Gewindebohrer und kann abbrechen, besonders bei kleinen Größen. Ist es zu groß, werden die Gewindegänge flach und die Schraube reißt unter Last aus. Halte dich deshalb an die Tabelle und miss den Bohrer im Zweifel mit dem Messschieber nach.
Gewinde schneiden: Tabelle für Kernlöcher
Die erste Tabelle zeigt metrisches Regelgewinde nach DIN 13, wie es bei den meisten Schrauben und Muttern verwendet wird. Die Kernlochbohrer findest du unter Metallbohrer.
| Gewinde | Steigung | Kernloch |
|---|---|---|
| M3 | 0,5 mm | 2,5 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1,0 mm | 5,0 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
| M14 | 2,0 mm | 12,0 mm |
| M16 | 2,0 mm | 14,0 mm |
| M20 | 2,5 mm | 17,5 mm |
Feingewinde und Zollgewinde
Feingewinde haben bei gleichem Durchmesser eine kleinere Steigung. Sie werden mit Durchmesser und Steigung angegeben, zum Beispiel M10 x 1. Die Faustregel gilt auch hier, das Kernloch fällt größer aus als beim Regelgewinde. Für Feingewinde gibt es eigene Gewindebohrer, meist als zweiteiligen Satz.
| Gewinde | Gewindeart | Kernloch |
|---|---|---|
| M8 x 1 | metrisches Feingewinde | 7,0 mm |
| M10 x 1 | metrisches Feingewinde | 9,0 mm |
| M12 x 1,5 | metrisches Feingewinde | 10,5 mm |
| M16 x 1,5 | metrisches Feingewinde | 14,5 mm |
| 1/4"-20 UNC | amerikanisches Zollgewinde | 5,1 mm |
| 1/4"-20 BSW | Whitworth-Gewinde | 5,1 mm |
| G 1/8 | Whitworth-Rohrgewinde | 8,8 mm |
| G 1/4 | Whitworth-Rohrgewinde | 11,8 mm |
| G 3/8 | Whitworth-Rohrgewinde | 15,25 mm |
| G 1/2 | Whitworth-Rohrgewinde | 19,0 mm |
Welcher Bohrer für ein 1/4-Zoll-Gewinde?
Hier lohnt ein genauer Blick, denn 1/4 Zoll ist nicht gleich 1/4 Zoll. Bei einem Befestigungsgewinde wie UNC oder BSW mit 20 Gängen pro Zoll bohrst du 5,1 mm vor. Das Fotostativgewinde ist übrigens ein solches 1/4-Zoll-Gewinde mit 20 Gängen. Bei einem Rohrgewinde G 1/4 bezieht sich die Angabe dagegen auf die Nennweite des Rohrs. Der Außendurchmesser liegt bei rund 13 mm, das Kernloch bei 11,8 mm. Prüfe vorher, welche Gewindeart gemeint ist.
Wie schneide ich ein Gewinde von Hand?
Ein dreiteiliger Handgewindebohrer-Satz teilt die Arbeit auf drei Werkzeuge auf. Der Vorschneider hat einen langen Anschnitt und trägt den ersten Teil ab, der Mittelschneider vertieft die Gänge, der Fertigschneider bringt das Gewinde auf Maß. Erkennbar sind sie meist an Ringen am Schaft: ein Ring für den Vorschneider, zwei für den Mittelschneider, der Fertigschneider hat keinen. Die Reihenfolge beim Gewinde schneiden:
- Bohrstelle anreißen und ankörnen, damit der Bohrer nicht verläuft.
- Kernloch im passenden Durchmesser bohren, möglichst senkrecht, am besten mit einer Ständerbohrmaschine.
- Das Kernloch mit dem Kegelsenker leicht ansenken, bei Durchgangslöchern auf beiden Seiten.
- Vorschneider in das Windeisen spannen, Schneidöl auftragen und den Gewindebohrer genau in der Achse des Lochs ansetzen.
- Mit leichtem Druck eindrehen, bis er greift. Nach den ersten Gängen mit einem Winkel von zwei Seiten prüfen, ob er gerade steht.
- Weiterdrehen und nach jeder ganzen bis halben Umdrehung etwa eine Viertelumdrehung zurückdrehen. So brechen die Späne und der Bohrer klemmt nicht.
- Vorschneider herausdrehen, Späne entfernen, dann Mittel- und Fertigschneider nacheinander durchdrehen.
Ein verstellbares Windeisen hältst du mit beiden Händen gleichmäßig an beiden Griffen. Wer nur an einer Seite drückt, kippt den Gewindebohrer und das Gewinde wird schief. Weitere Größen gibt es unter Windeisen und Halter.
Sacklöcher richtig vorbereiten
Bei einem Sackloch, also einer Bohrung ohne Ausgang, bohrst du das Kernloch tiefer, als das Gewinde später sein soll. Der Anschnitt des Gewindebohrers formt keine vollen Gänge, außerdem brauchen die Späne Platz am Grund. Dreh hier besonders vorsichtig. Sobald du einen deutlichen Widerstand spürst, ist der Bohrer am Grund angekommen. Wer weiterdreht, bricht ihn ab.
Außengewinde mit dem Schneideisen
Für ein Außengewinde spannst du das Schneideisen in einen Schneideisenhalter. Der Bolzen sollte etwas dünner sein als der Nenndurchmesser, bei M8 etwa 7,8 bis 7,9 mm. Feile oder schleife an das Ende eine Fase von etwa 45°, damit das Schneideisen leichter anschneidet. Spann das Werkstück senkrecht in den Schraubstock, setze das Schneideisen gerade auf und arbeite wie beim Innengewinde mit Schneidöl und kurzen Rückwärtsdrehungen. Die Mutter muss sich am Ende leicht, aber ohne Spiel aufdrehen lassen.
Gewinde schneiden mit dem Akkuschrauber
Mit dem Akkuschrauber kannst du Gewinde schneiden, wenn die Bedingungen stimmen. Das funktioniert vor allem bei Durchgangslöchern in Baustahl und Aluminium. Nimm dafür einen Maschinengewindebohrer, der das Gewinde in einem Durchgang fertig schneidet, oder einen mit Sechskantschaft für die Bitaufnahme. Wichtig sind niedrige Drehzahl, eine schwache Drehmomentstufe und ein Schrauber mit Rechts- und Linkslauf.
Das Risiko liegt in der Führung. Aus der Hand kippt der Gewindebohrer schnell, und im Sackloch gibt es kaum Warnung, bevor er bricht. Für Sacklöcher, kleine Gewinde unter M5 und harte Werkstoffe bleibt die Handarbeit mit dem Windeisen der sicherere Weg. Eine Auswahl steht unter Maschinengewindebohrer.
Gewinde schneiden in Edelstahl
Edelstahl ist zäh und neigt zur Kaltverfestigung. Wenn der Gewindebohrer reibt statt schneidet, wird das Material an der Oberfläche härter, und jeder weitere Gang wird schwerer. So klappt es trotzdem:
- Kernloch mit einem HSS-Co-Bohrer bohren, langsam und mit Kühlung.
- Gewindebohrer aus HSS-Co verwenden, die für rostfreie Stähle ausgelegt sind, etwa einen Maschinengewindebohrer für Edelstahl.
- Reichlich Schneidöl einsetzen, zum Beispiel Bohr- und Schneidölschaum, der auch an senkrechten Flächen haftet.
- Gleichmäßig weiterdrehen und nicht auf der Stelle reiben lassen, Späne häufiger brechen als bei Baustahl.
Was tun, wenn das Gewinde nicht mehr greift?
Ist ein Innengewinde ausgerissen, gibt es zwei Wege. Du kannst auf die nächste Gewindegröße aufbohren und neu schneiden, wenn das Bauteil das zulässt. Wenn die Schraubengröße bleiben muss, ist ein Gewindeeinsatz aus Draht nach DIN 8140 die Lösung. Dafür bohrst du mit einem Spezialbohrer auf, schneidest mit einem Spezial-Gewindebohrer ein Aufnahmegewinde und drehst den Einsatz ein. Danach hat das Loch wieder das ursprüngliche Gewinde, in weichen Werkstoffen wie Aluminium oft belastbarer als vorher. Ein Gewindereparatursatz M5 bis M12 enthält alle nötigen Teile. Einsätze in weiteren Größen sind unter Gewindereparatur gelistet.
Häufige Fragen zum Gewinde schneiden
Welcher Bohrer für ein M8- und ein M12-Gewinde?
Für M8-Regelgewinde bohrst du 6,8 mm vor, für M12 sind es 10,2 mm. Bei Feingewinde ändert sich der Wert: M8 x 1 braucht 7,0 mm, M12 x 1,5 braucht 10,5 mm.
Kann man ein Gewinde ohne Gewindeschneider herstellen?
Ein normgerechtes Gewinde nicht. In dünnem Blech und weichem Material helfen gewindefurchende Schrauben nach DIN 7500, die sich ihr metrisches Gewinde beim Eindrehen selbst formen. Für dünne Bleche gibt es außerdem Einnietmuttern, die ein belastbares Innengewinde liefern.
Wie schneide ich ein beschädigtes Gewinde nach?
Ein verschmutztes oder leicht gequetschtes Innengewinde reinigst du mit dem Fertigschneider der passenden Größe. Bei Außengewinden drehst du ein Schneideisen über den Bolzen. Vorher Schmutz und Rost entfernen und mit Schneidöl arbeiten, damit die intakten Gänge nicht beschädigt werden.
Was mache ich, wenn der Gewindebohrer abbricht?
Ein abgebrochener Gewindebohrer ist gehärtet und lässt sich kaum ausbohren. Steht ein Stück heraus, versuch es vorsichtig mit einer Zange zurückzudrehen. Sonst helfen spezielle Ausdreher, oder ein Fachbetrieb entfernt den Rest durch Erodieren.
Brauche ich für Gewindeformer ein anderes Kernloch?
Ja. Gewindeformer schneiden nicht, sondern drücken das Material in Form. Sie brauchen ein größeres Kernloch als Gewindebohrer. Den genauen Wert gibt der Hersteller in seiner Tabelle an.
Kurz zusammengefasst
Beim Gewinde schneiden entscheidet das Kernloch über das Ergebnis: Nenndurchmesser minus Steigung, also 5,0 mm für M6, 6,8 mm für M8 und 10,2 mm für M12. Danach ansenken, den Gewindebohrer gerade ansetzen, mit Schneidöl arbeiten und regelmäßig zurückdrehen, um die Späne zu brechen. Für Edelstahl brauchst du HSS-Co und viel Schmierung, für ausgerissene Gewinde gibt es Gewindeeinsätze. Alle Werkzeuge findest du unter Handgewindebohrer und im Bereich Zerspanung.


